全文摘要|一件金属增材制造零件能否走向高端装备,不能只看打印机是否成功成形,还要看工艺参数能否稳定地转化为可验证、可重复的材料性能。
导读|从“找到一个参数”到“建立一个工艺窗口”
很多人谈金属3D打印,首先想到的是打印速度、成形精度和零件复杂程度。但在航空航天、能源装备和医疗器械等高可靠性场景里,真正棘手的问题往往发生在零件打印完成之后:同一台设备、同一批粉末,为什么不同参数组合会带来不同的力学性能?即使实验室找到了一组表现很好的参数,设备功率和扫描速度出现小幅波动时,结果还能不能保持稳定?
本篇解读的论文发表于《Progress in Additive Manufacturing》:Daniel José Bessegato Silva、José Cláudio Isaías、Guilherme Ferreira Gomes,题为《Robust multi-objective optimization of L-PBF process parameters for AISI 316 L using NSGA-II, TOPSIS, and Monte Carlo simulation》,DOI:10.1007/s40964-026-01988-y。研究对象是AISI 316L奥氏体不锈钢,工艺是激光粉末床熔融(L-PBF)。
论文最值得关注的地方,不是简单给出一个“最佳功率”,而是把试验设计、响应面建模、多目标优化、设备波动模拟和独立试样验证串成一条链:先找出影响性能的关键因素,再识别不同性能目标之间的权衡,最后评估推荐参数对功率和扫描速度波动的敏感性。
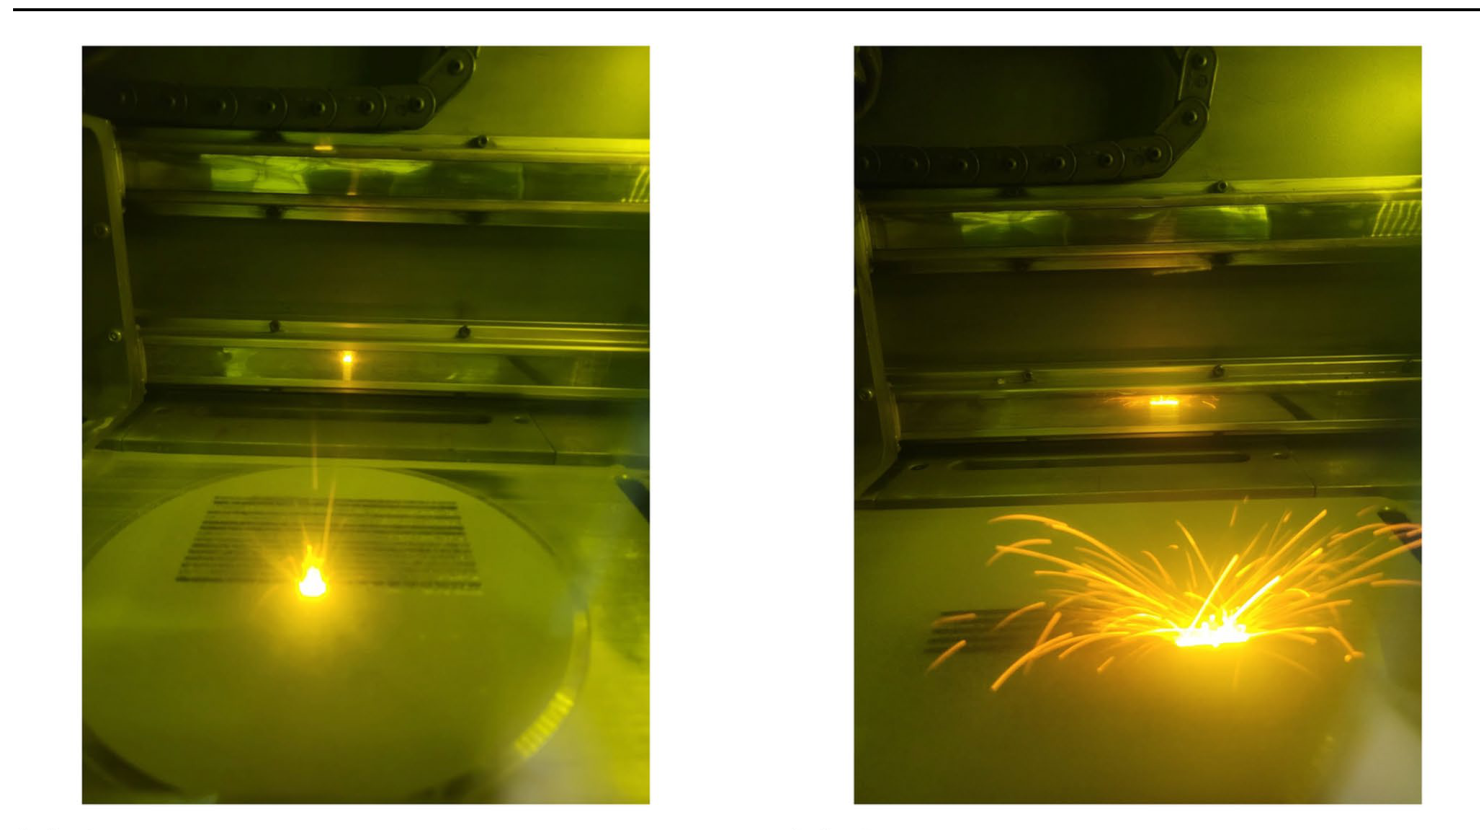
图1|论文中的L-PBF实际熔化过程:不同参数组合下,熔池与飞溅状态存在明显差异。图片来源:原论文 Fig. 6,Progress in Additive Manufacturing,2026。
一、研究背景:为什么金属粉末熔化了,零件性能仍然可能不稳定?
L-PBF的基本过程,是在成形平台上铺设一层金属粉末,再由激光按照切片路径选择性熔化;随后平台下降、铺设新粉末,逐层重复,直到零件成形。这个过程的优势是能够制造复杂结构、细小流道和传统加工难以实现的内部几何,但它同时具有很强的热过程耦合特征:激光能量输入、扫描轨迹、局部热积累、熔池流动和凝固速度,会共同影响最终组织与性能。
论文选择316L不锈钢,是因为它具有较好的耐腐蚀性、可加工性和较成熟的增材制造研究基础,应用覆盖化工设备、医疗器械、能源系统及部分航空航天辅助结构等领域。但“材料牌号相同”并不意味着性能自然相同。激光功率、扫描速度和填充扫描策略发生变化,可能改变相邻熔道的搭接、熔池形貌和凝固历史,进而影响弹性模量、屈服强度及加工硬化行为。
工程中常用体积能量密度(VED)来描述单位体积材料获得的名义能量,通常写作 VED = P/(v·h·t),其中P为激光功率、v为扫描速度、h为道间距、t为层厚。它有助于把功率、速度、道间距和层厚联系起来,但不能完整描述熔池内部的流动与稳定性。相同的VED,可能由不同的功率与速度组合得到,而不同组合对应的瞬时能量输入和熔池行为并不一定相同。
当能量输入不足时,相邻熔道或上下层之间可能无法充分熔合,形成形状不规则、边缘尖锐的未熔合缺陷;当局部能量过高时,金属蒸发和反冲压力可能导致深熔孔不稳定,进而形成气孔;扫描速度过高时,熔道还可能出现断续或球化。需要强调的是,这些是理解L-PBF的典型机理,本文研究并未通过金相、CT或断口分析逐一确认每一种缺陷,而是主要依据拉伸试验和统计模型解释性能变化。
二、研究目标:不只追求强度最高,还要让结果更可靠
作者指出,既有研究存在三个值得补足的问题。第一,填充扫描策略往往被单独比较,较少作为明确的分类变量纳入同一个响应面模型,因此不容易与激光功率、扫描速度在同一统计框架下直接比较。第二,很多优化只关注一个性能指标,或者把多个指标压缩成一个综合评分,容易掩盖不同目标之间的真实权衡。第三,设备参数存在波动时,推荐的最优点是否仍然稳定,常常缺少定量分析。
因此,研究设定了三个目标:一是建立功率、扫描速度和扫描策略与力学响应之间的统计关系;二是同时优化弹性模量、屈服强度和强度系数K,而不是只把某一个指标推到最高;三是通过蒙特卡洛模拟,分析激光功率和扫描速度出现波动时,最优方案的预测性能会受到多大影响。
三、研究方法:26组试验如何连接统计模型与实际制造?
1. 先固定条件,避免把设备差异误认为参数效应
试验使用20–53 μm粒径范围的AISI 316L金属粉末,在Omnitek OmniSint-160设备上完成,成形过程采用氩气保护,腔体氧含量约为250 ppm。研究把层厚固定为0.030 mm、道间距固定为0.070 mm、激光束直径固定为0.090 mm,试样保持相同成形方向,并使用同一批新粉末。这样做的目的是减少额外变量,让统计分析尽可能聚焦于本次研究关注的因素。
需要注意,这种“固定变量”的设计同时限定了结论的适用范围。论文得到的推荐窗口,是在上述设备、粉末、层厚、道间距、光束直径、气氛和成形方向下得到的;如果换设备、换粉末批次、改变层厚或道间距,就不能直接照搬这组数值。
|
项目 |
论文中的设置 |
为什么重要 |
|---|---|---|
|
材料与粉末 |
AISI 316L;粒径20–53 μm;同一批新粉 |
降低粉末批次与回收状态引入的波动 |
|
固定工艺参数 |
层厚0.030 mm;道间距0.070 mm;光束直径0.090 mm |
把研究范围收敛到核心变量 |
|
环境与方向 |
氩气保护;氧含量约250 ppm;统一成形方向 |
控制氧化和方向性影响 |
|
研究变量 |
激光功率123.4–236.6 W;扫描速度717.2–1282.8 mm/s;两种扫描策略 |
考察功率、速度及扫描路径之间的耦合 |
|
试验设计 |
中心复合设计(CCD),共26组试验 |
在有限试验数量下估计线性、二次和交互效应 |
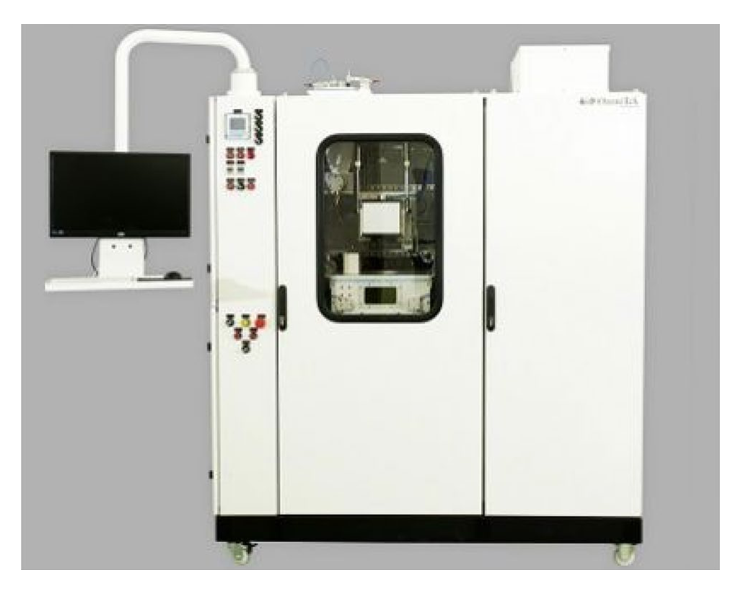
图2|论文使用的Omnitek OmniSint-160 L-PBF设备。图片来源:原论文 Fig. 4。
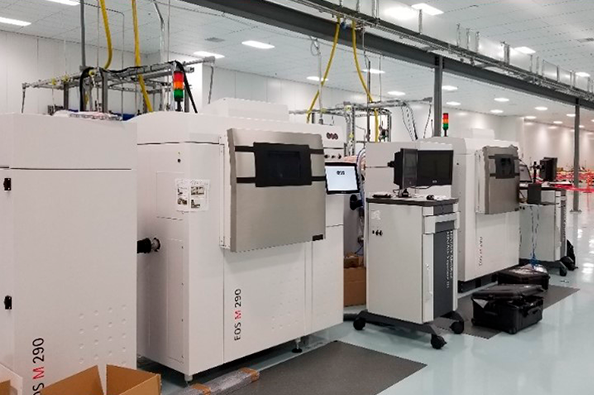
图8|工业级金属粉末床熔融设备现场(EOS M 290 系列)。图片来源:用户提供;机身可见 EOS M 290 标识,但该图片的原始网页出处尚未核实。此图用于展示产业设备场景,不是本文论文使用的 Omnitek OmniSint-160。正式发布前请核对原始图片链接及使用许可。 相关资料:EOS 官方 M 290 生产现场资料
2. 用拉伸试验,把“打印参数”转化为“可量化性能”
试样按ASTM E8/E8M小尺寸拉伸试样思路制备,并在Instron 8874试验机上进行拉伸测试,试验速度为5.0 mm/min。研究从应力—应变曲线中提取弹性模量E、屈服强度、抗拉强度、断裂强度、弹性韧度、韧性、强度系数K和加工硬化指数n,同时记录试样质量。
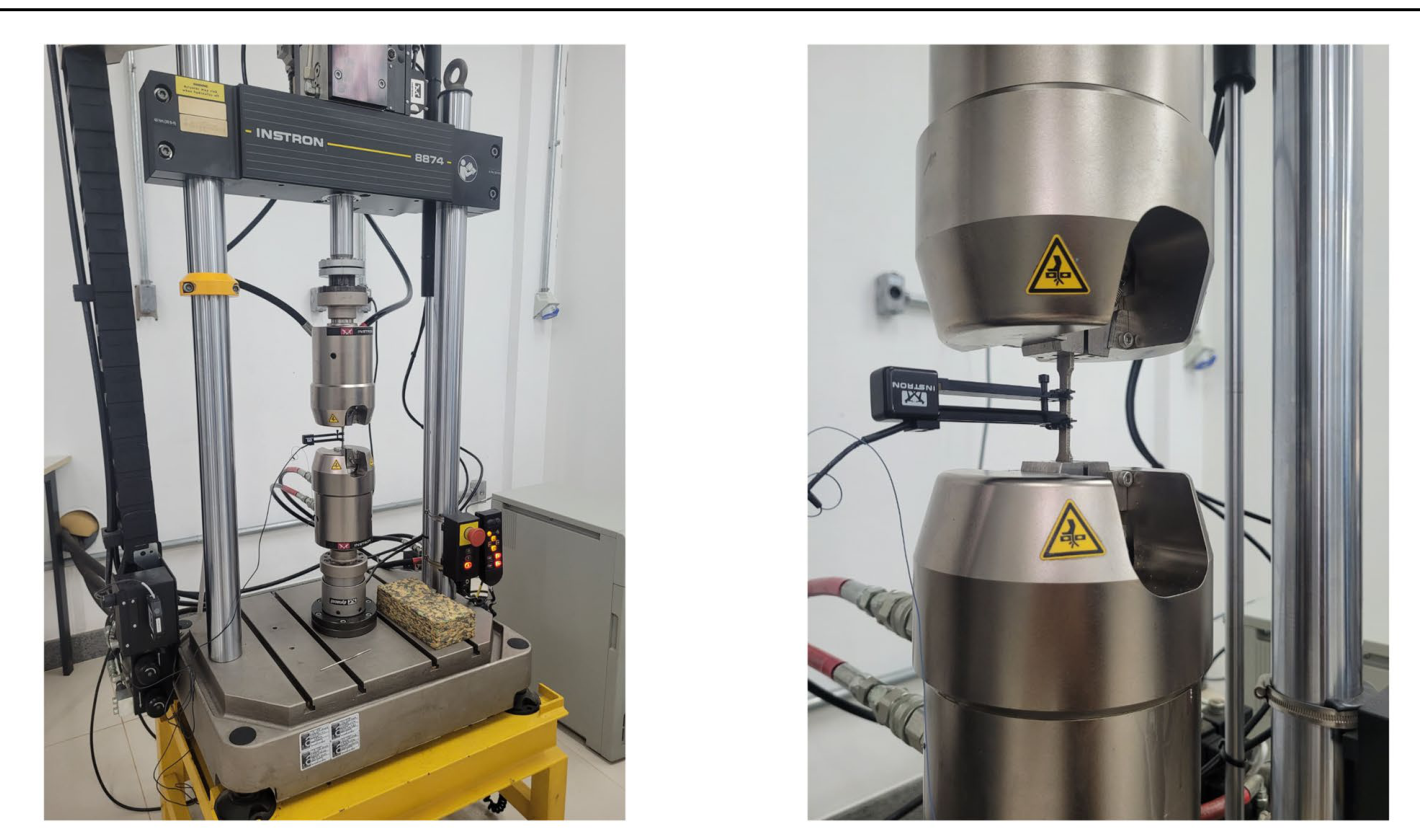
图3|拉伸试验用于将不同工艺条件下的样件转化为可比较的应力—应变数据。图片来源:原论文 Fig. 7。
3. 用响应面与方差分析,识别哪些因素真正重要
作者使用响应面法(RSM)拟合各项响应与工艺变量之间的关系,再通过方差分析(ANOVA)检验功率、扫描速度、扫描策略、二次项以及变量交互项的统计显著性。与只给出“某个参数提高后性能变好”的经验结论相比,这种方法可以进一步回答:影响是否线性?是否存在峰值?两个参数是否相互影响?某种扫描策略的作用是否只体现在部分性能上?
研究还检查了残差正态性、模型失拟、预测值与试验值的一致性等。这样的检验很关键:模型拟合得好,不等于它在工程上就一定可信;如果模型只是追随已有数据,而没有通过统计诊断和独立试样验证,优化结果就可能过于乐观。
4. 用NSGA-II、TOPSIS和蒙特卡洛,处理多目标与波动
NSGA-II是一种多目标遗传算法。它不是强行把所有性能压成一个分数,而是先寻找一组互不支配的方案:某个方案在一项性能上更好时,可能需要在另一项性能上作出让步。论文得到657个非支配解,构成帕累托前沿。
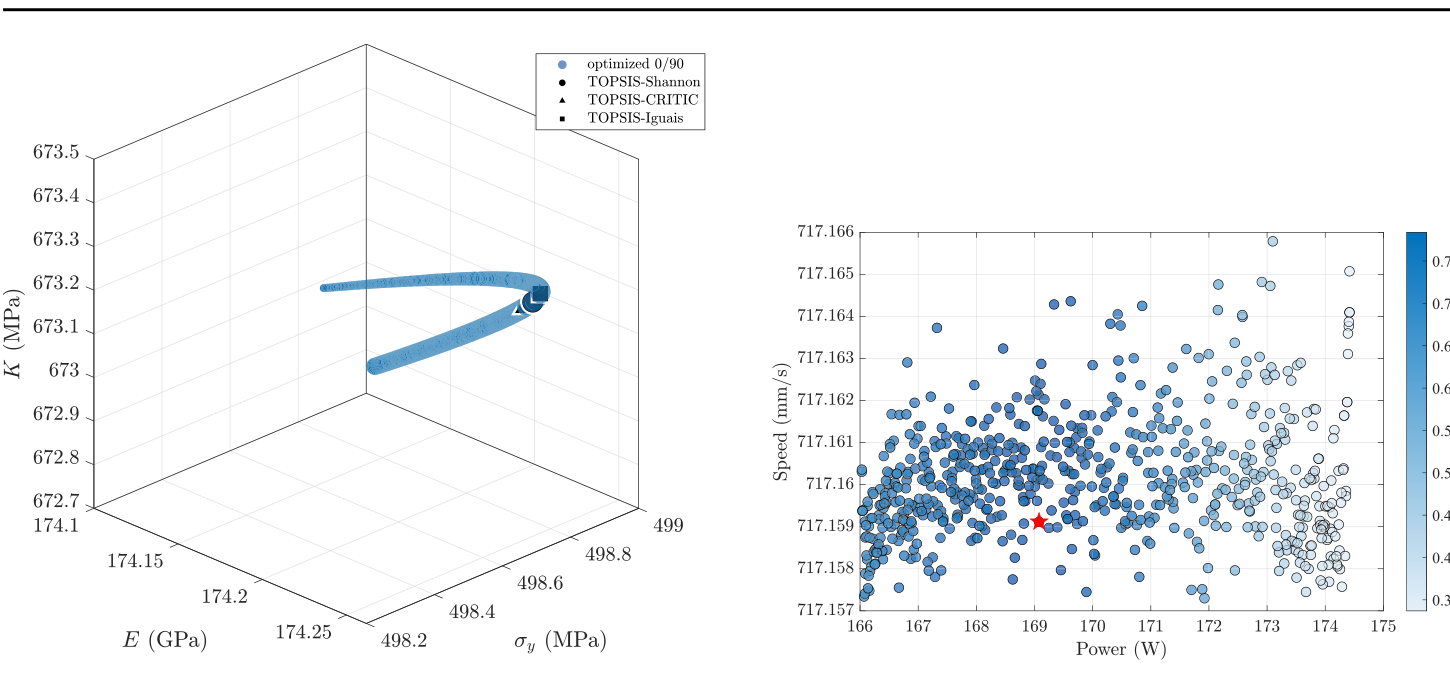
图4|多目标优化得到的帕累托解集,展示弹性模量、屈服强度与强度系数之间的权衡。图片来源:原论文 Fig. 14。
随后,作者使用TOPSIS从帕累托解集中选择一个更适合工程决策的代表方案,并分别采用Shannon熵权、CRITIC权重和等权重三种方案进行比较。三种权重方法最终得到的功率都落在约168.8–169.7 W,扫描速度均落在717.16 mm/s,扫描策略均选择优化后的0/90方案。这种一致性比单独报出一个“最优值”更有意义,因为它表明推荐结果不完全依赖某一种权重设定。
最后,作者对功率和扫描速度加入随机波动,采用蒙特卡洛模拟分析性能分布。研究假设功率标准差为2.0 W、扫描速度标准差为10.0 mm/s,并进行50,000次模拟。这里模拟的是设备参数波动通过统计模型传递到性能预测的影响,并不是把粉末批次差异、铺粉异常、不同批次的热历史和氧含量漂移等所有真实制造波动都纳入了模型。
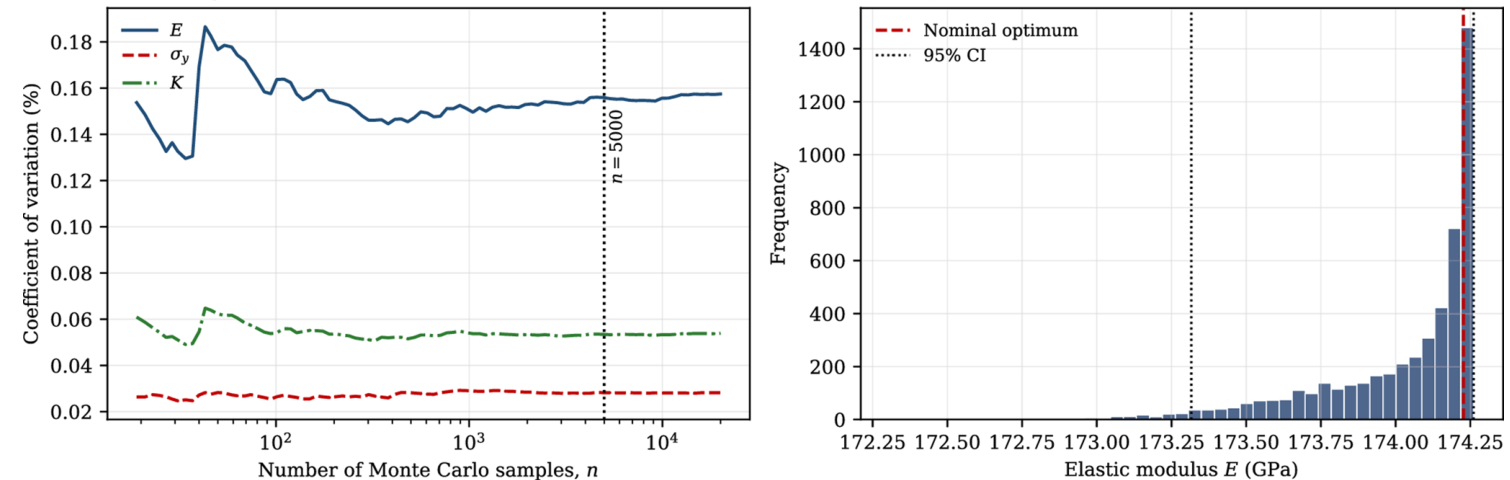
图5|蒙特卡洛模拟的收敛与预测分布示意。图片来源:原论文 Fig. 16。
四、关键结果:最优参数重要,但“最优窗口”更值得关注
1. 功率和扫描速度的影响并非简单线性
论文发现,激光功率和扫描速度对屈服强度、抗拉强度和强度系数K具有明显的非线性影响,并存在显著的二次项与交互项。直观地说,能量输入太低,性能可能受熔合不足影响;能量继续提高,性能先改善;但超过合适范围后,性能并不会无限上升。试样质量在较高功率下仍可能增加,而强度指标却开始下降,因此“打印件更重”不能直接等同于“致密度更高”或“承载能力更强”。
论文将体积能量密度作为理解参数空间的辅助坐标,试验覆盖约55.6–131.0 J/mm³。作者同时提醒,VED是汇总性指标,不能替代对熔池行为、缺陷和组织的直接测量。对于工程开发,VED适合用来组织试验与初步比较,不宜单独作为跨设备、跨材料的通用工艺判据。
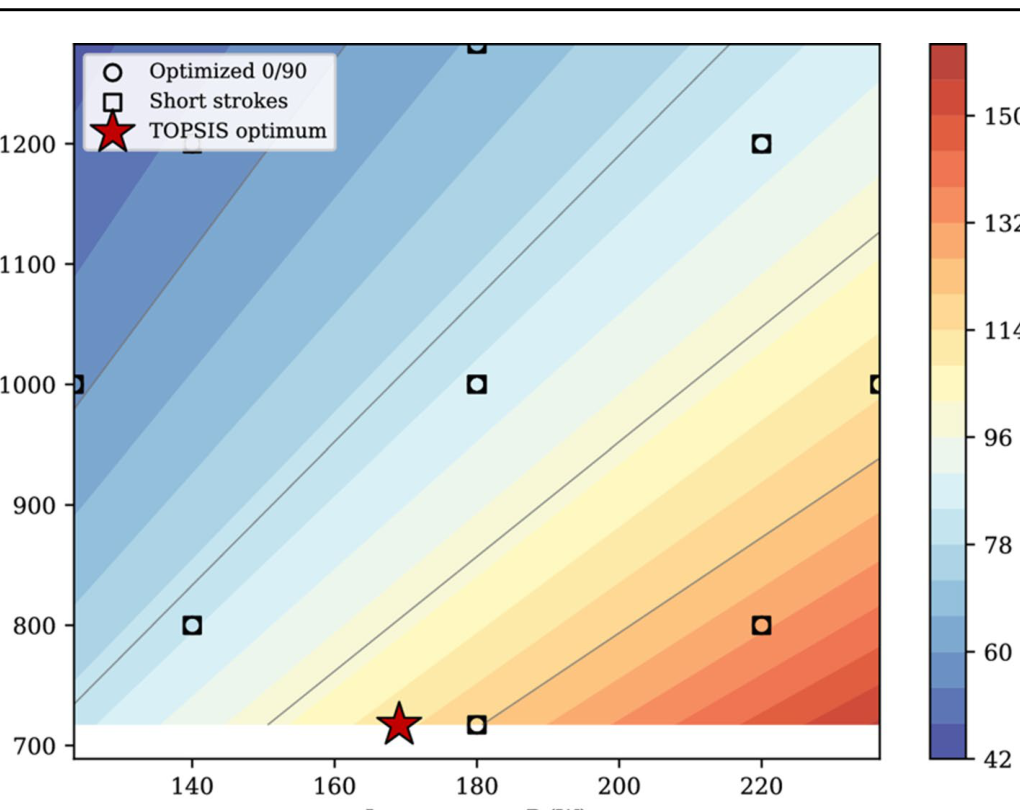
图6|功率—扫描速度空间中的体积能量密度分布与TOPSIS推荐点。图片来源:原论文 Fig. 10。
2. 扫描策略会改变性能,且不同性能对它的敏感程度不同
在本次试验范围内,优化后的0/90扫描策略使弹性模量相较短线段(short strokes)策略高约8%–16%。论文认为,扫描矢量在相邻层之间旋转90°,会改变局部热分布和凝固历史,可能影响材料的方向性组织。这个组织机制仍需EBSD等微观表征进一步验证,不能仅凭弹性模量差异就把它当作已经证实的微观结论。
更重要的是,扫描策略对不同性能的影响并不相同。作者发现,它对弹性模量的影响最突出;而断裂强度和韧性在该数据集中的扫描策略效应并不显著。工程上,这提醒我们:不能用一个性能指标代表整个材料,更不能默认一种参数组合会让强度、韧性、疲劳寿命、耐腐蚀性和尺寸精度同步改善。
3. 推荐窗口:三种权重方法都指向相近结果
三种TOPSIS权重方案的推荐激光功率分别约为169.08 W、168.79 W和169.73 W;扫描速度均为717.16 mm/s;扫描策略均为优化后的0/90。基于模型,推荐点预测的弹性模量约174.2 GPa、屈服强度约498.9 MPa、强度系数K约673.2 MPa。
与本次试验矩阵中表现较差的条件相比,模型给出的推荐方案在弹性模量、屈服强度和K方面分别提高约35.0%、31.2%和27.5%。如果与试验设计的平均水平比较,提升幅度则分别约为14.0%、8.1%和7.1%。两组比较的基准不同,因此不能混为一谈;它们分别说明了优化相对较差工况的改善空间,以及相对常规试验平均水平的收益。
4. 最值得细读的地方:模拟很稳定,不等于现实中所有波动都被解决
蒙特卡洛结果显示,在作者设定的功率与速度波动模型下,弹性模量、屈服强度和K的变异系数分别约为0.16%、0.03%和0.05%。这说明推荐点附近的响应面比较平缓,在设定的参数扰动范围内,预测性能变化不大。它支持把单一设定点扩展为带有容差的操作窗口,而不是把某个数字当作不能偏离的“刀刃点”。
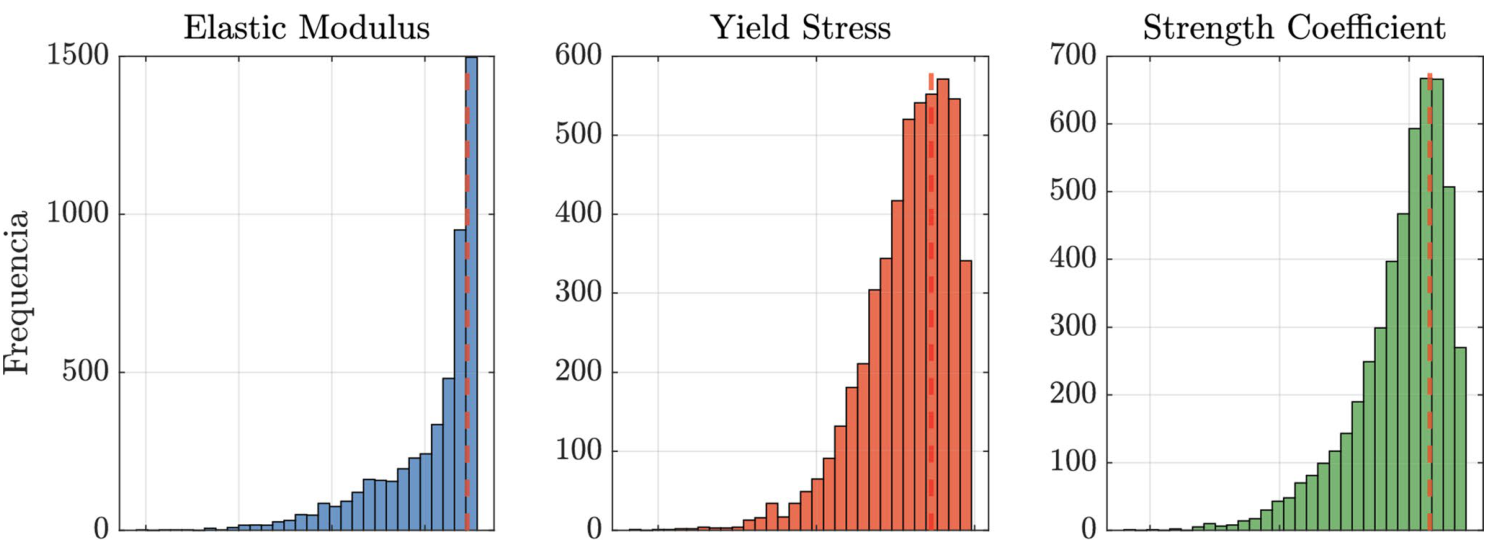
图7|在论文设定的功率、速度波动下,三项目标性能的模拟分布。图片来源:原论文 Fig. 17。
但独立确认试验也揭示了模型的边界:预测弹性模量174.22 GPa,实测为159.76±5.21 GPa,相对误差8.30%;预测屈服强度498.86 MPa,实测483.00±3.51 MPa,误差3.18%;预测K为673.16 MPa,实测635.00±5.75 MPa,误差5.67%。三项实测值都低于预测值,说明模型还存在一定系统性偏差。
此外,论文表格显示,弹性模量模型的调整后R²为76.01%,预测R²为60.24%,弱于屈服强度与K模型;全试验矩阵中弹性模量的最大绝对百分比误差也高于另外两项。因此,最稳妥的解读不是“模型已经准确预测所有性能”,而是“该方法有效缩小了参数搜索范围,但仍需要更多表征和确认试验补足模型遗漏”。
作者提出的后续验证方向包括:金相和扫描电镜观察、阿基米德法测相对密度、EBSD分析晶体织构、XRD评估相组成与残余应力,以及断口分析缺陷来源。它们分别对应不同问题:是否存在孔隙?扫描策略是否改变织构?残余应力是否影响性能?断裂是否被少数缺陷主导?这正是从统计优化走向材料机理验证的下一步。
五、产业观察:NASA、DLR、波音、GE与空客,为什么都重视“可重复制造”?
如果只把增材制造看成一种“能做复杂形状”的新工艺,就很容易低估工程化难度。高端装备真正关注的,是材料、设备、工艺、检测和认证能否组成一条可追溯的质量链。下面这些公开案例,与本文的316L参数研究并非同一材料或同一工艺配方;它们的价值在于展示不同机构如何把增材制造从技术演示推向工程验证。
案例一|NASA:从打印火箭零件,到建立飞行硬件的工艺资格框架
NASA Marshall Space Flight Center发布了面向金属激光粉末床熔融航天硬件的MSFC-STD-3716,并配套发布MSFC-SPEC-3717,涉及L-PBF冶金工艺的定义与资格确认、设备和设施维护校准及资格确认、人员培训等内容。这些文件说明,航天级增材制造并不是“试出一组参数”就结束,而是需要把工艺、设备状态和人员操作纳入受控体系。
NASA与Virgin Orbit的公开项目展示了另一条路线:利用NASA开发的GRCop-84铜合金制造燃烧室内衬,再通过混合增材与减材工艺增加镍基超合金结构层。公开报道指出,该部件在高压液氧/煤油推进剂条件下完成了近两打、每次约60秒的热试车。这一案例强调的不是某个材料参数,而是多材料、复杂冷却结构、制造路线和热试车验证必须协同推进。
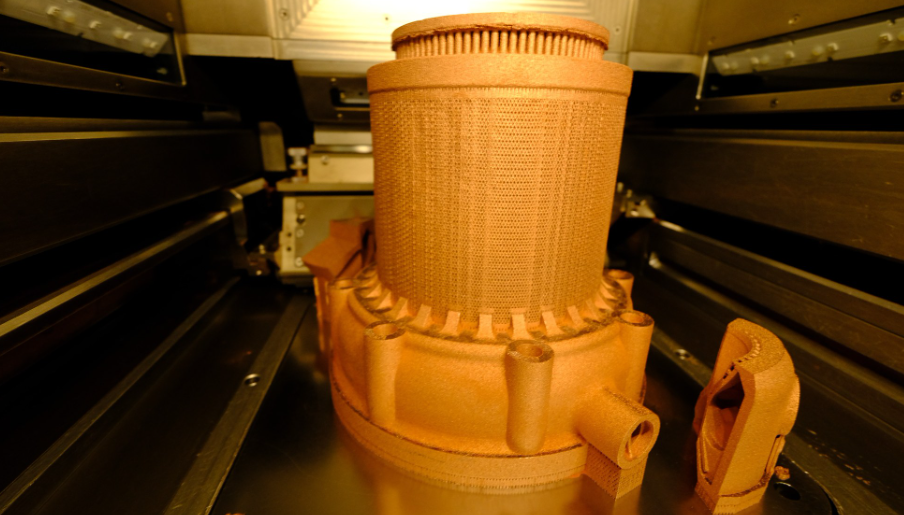
图8|复杂环形金属构件实物(外观示例)。图片来源:用户提供;具体零件名称、材料、制造工艺及原始出处尚未核实,因此不将其直接认定为 NASA 项目部件。NASA 的增材制造燃烧室与喷嘴热试车案例可作为相关产业背景。 相关资料:NASA 相关增材制造热试车案例
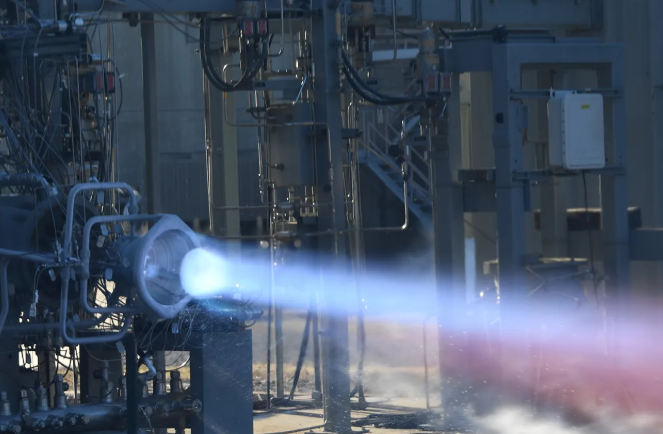
图9|火箭发动机热试车现场。图片来源:用户提供;原始拍摄机构、项目及网页出处尚未核实。图中用于展示增材制造航天部件从制造走向真实热环境验证的场景,不据此认定为某一 NASA 具体试验。 相关资料:NASA 增材制造部件热试车案例参考
产业启示:关键零件不能只看打印过程是否成功,还要把工艺资格、设备校准、材料批次、后处理和最终验证纳入完整文件链。NASA的航天硬件标准是特定应用框架,不应直接当作所有行业的通用强制标准,但它提供了高可靠性制造的清晰参照。
案例二|DLR:增材燃烧室必须接受真实热试验
德国航空航天中心(DLR)的3D-LoCoS项目围绕空间推进系统发展金属增材制造。DLR公开介绍,其团队针对激光粉末床熔融工艺设计了采用铜—铬—锆合金的再生冷却燃烧室,并在Lampoldshausen的P8研究与技术试验台上完成六次热试车,展示了可产生25 kN推力的3D打印燃烧室的设计与制造潜力。DLR还指出,最终单件燃烧室长度超过60 cm,制造前先经过小尺寸原型开发和测试。
这类案例把“制造成功”与“服役功能”区分开来:复杂内部流道能不能打印出来只是第一关,气密性、几何精度、表面粗糙度、热传递和真实工况下的可靠性,都需要通过材料测试、原型试验和热试车逐步验证。
案例三|波音:把金属打印机放进生产体系,核心是稳定与认证
波音在Auburn建立的Boeing Additive Manufacturing(BAM)制造中心,公开资料介绍其金属粉末床打印能力覆盖铝和钛,并配置九台金属打印设备及相关实验室设施。波音对该中心的定位,明确指向开发可重复、稳定、可靠的增材制造工艺,并满足飞行零件和系统的认证与资格确认要求。
这与论文中的“鲁棒优化”形成呼应:当零件需要从一件样品走向批量生产时,最优平均性能不够,制造过程还必须对设备差异、生产批次和操作条件保持可控。工艺参数窗口、设备校准、试样验证和质量文件,是从实验室走向生产的关键组成部分。
案例四|GE Aerospace:LEAP燃油喷嘴说明,规模化制造离不开过程监控
GE Aerospace及其前身GE Aviation公开介绍,LEAP发动机燃油喷嘴通过增材制造将原先由约20个零件连接而成的结构整合为单件,GE报告称其重量降低约25%,耐久性约为前代的五倍。更值得关注的是,GE关于增材制造规模化的报道反复强调过程监控、设备校准和生产准备:复杂零件要在数千层金属粉末上连续制造,若要稳定复制,就必须将工艺监测和质量控制融入生产体系。
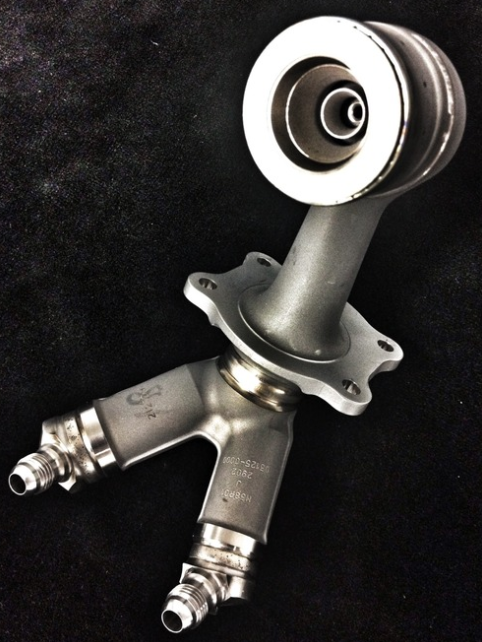
图10|复杂燃油喷嘴类金属零件实物。图片来源:用户提供;具体型号、材料、制造工艺及原始出处尚未核实。GE Aerospace 关于 LEAP 增材制造燃油喷嘴的公开资料可作为相关案例参考,但目前不能确认本图就是该项目原图。 相关资料:GE Aerospace 燃油喷嘴案例资料
产业启示:设计自由度带来的收益,只有在制造一致性得到保障后才能转化为商业价值。对高价值零件而言,工艺监测不是打印机的“附加功能”,而是控制批量一致性、降低报废和支撑认证的重要环节。
案例五|空客:大型结构件走向应用,工艺类型不同,质量逻辑相通
空客2026年公开介绍了钛合金线材定向能量沉积(wire-DED)在大型飞机结构件上的应用进展,并提到大型w-DED零件开始集成到A350货舱门框周边区域。与本文研究的粉末床熔融不同,w-DED使用金属线材并通过激光、等离子或电子束等能量源逐层沉积,适合制造更大型的近净成形坯件,随后仍需机加工和检测。空客的案例说明,工艺类型可以不同,但从近净成形到最终零件,尺寸精度、无损检测、机加工和质量确认依然不可缺少。
补充观察|不同增材工艺的成形形貌不能混为一谈。本文研究对象是 L-PBF 粉末床熔融;产业中还存在金属沉积成形等其他路线,零件表面可能呈现明显的道状或层状纹理。以下两张照片仅作为金属增材结构外观的补充示例,因未提供原始出处,具体工艺、材料与零件用途均待核实,不能作为本文论文试样或特定机构项目的证据。
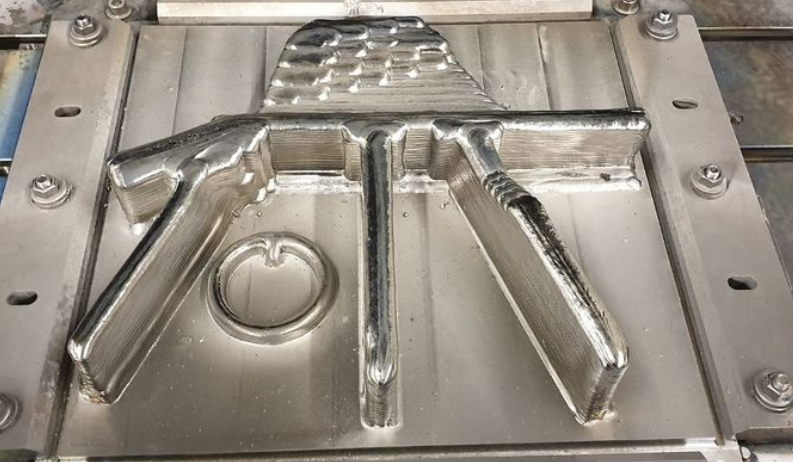
图11|金属增材结构件外观示例(一)。图片来源:用户提供;原始网页出处、材料、具体制造工艺及零件用途待核实。图中可见多道状金属堆积形貌,但仅凭照片不宜确定其工艺类型;本图不代表本文研究的 L-PBF 试样。
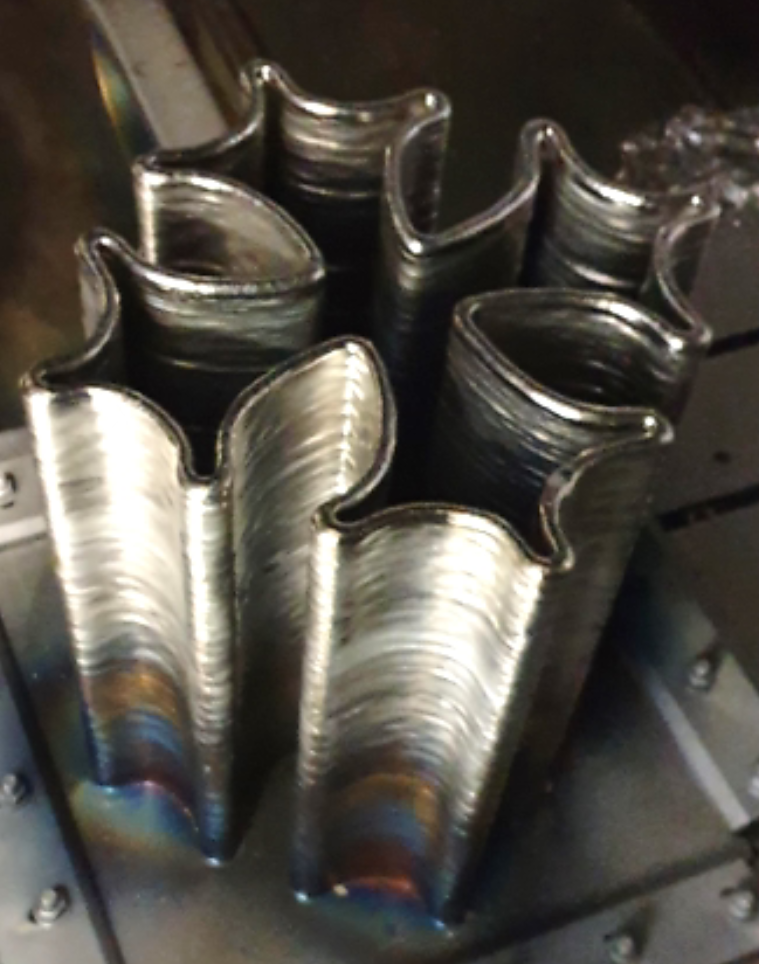
图12|金属薄壁/曲面结构件表面形貌示例(二)。图片来源:用户提供;原始网页出处、材料与制造工艺待核实。图中可观察到连续层纹及局部热影响色差,但不据此推断材料牌号或工艺参数;本图仅作其他金属增材制造形貌对照。
案例六|NIST:多源数据融合与实时反馈,是下一阶段的重要方向
美国国家标准与技术研究院(NIST)的相关研究指出,金属增材制造的过程监测会产生来自多种传感器、不同坐标系和不同数据格式的数据。若这些数据无法在空间位置和时间上正确对齐,就很难可靠地建立“工艺参数—过程信号—材料与零件质量”的关系。NIST提出的过程数据融合框架覆盖点、道、层和零件等不同尺度;其2025年公开研究还探索了以熔池面积作为反馈、实时调节激光功率的可行性。
这与本文的下一步研究方向相吻合:论文当前主要把功率和速度的波动作为外部扰动输入模型,未来若能同步采集熔池温度、熔池几何、高速图像、铺粉状态和设备日志,就有机会把“假设设备波动”推进到“测量真实波动”,再进一步探索在线异常识别、闭环调节和数字孪生。
六、库赫聚能的产业思考:把一次成功,变成可复现的技术路线
对库赫聚能而言,这篇论文的价值不在于直接套用169 W、717 mm/s这样的参数,而在于学习它组织研发工作的方式:先定义工程目标,再设计试验;先建立统计模型,再判断模型是否足够可靠;先形成推荐窗口,再用独立试样验证;最后明确结论的适用边界。
1. 先把客户说的“性能要求”拆成可测量指标
面对科研样件或工程零件,首先要确认客户究竟关心什么:屈服强度、抗拉强度、弹性模量、疲劳寿命、耐腐蚀性、相对密度、尺寸精度、表面粗糙度,还是热循环后的性能保持率?不同目标对应不同试验方法和优化路径。如果只用一个“强度高”概括需求,后续试验就容易缺少判断标准。
2. 设计试验矩阵,而不是无边界地反复试错
在设备允许的范围内,可以围绕功率、扫描速度、扫描策略、层厚、道间距、扫描顺序等变量建立试验矩阵;同时把材料批次、成形方向、气氛、设备状态和后处理制度记录为受控条件。试验设计的目的不是追求复杂,而是用尽可能少的试验识别最关键的因素和交互作用。
3. 把成形、后处理与测试放在同一条质量链里
打印完成不代表材料性能已经完全确定。去应力热处理、固溶时效、热等静压、机加工等后续环节可能改变残余应力、孔隙状态、尺寸和力学性能。对于需要高可靠性验证的零件,应当明确“成形态”还是“后处理态”作为评价对象,并把热处理制度、试样取向、检测方法和数据记录纳入方案。本文并未比较不同热处理制度,但它清楚地说明:工艺优化结论必须绑定具体制造条件,不能脱离边界使用。
4. 从平均性能走向过程能力与可追溯性
当项目从单件样品走向重复制造,评价重点就要从“这一次性能达到没有”扩展为“不同批次是否一致、参数漂移会造成多大影响、异常能否被识别、结果能否追溯”。这需要把设备日志、温度和过程信号、材料批次、试样编号、测试结果和模型版本关联起来。若设备接口和数据开放程度允许,还可以进一步评估在线监测、异常预警和闭环控制的可行性。
5. KUCH可以怎样参与科研与工程项目?
结合库赫聚能面向科研院所和工程客户的服务定位,可以围绕“方案设计—样件制备协同—工艺与后处理评估—测试验证—非标装备与测温控制”组织项目工作:在前期帮助梳理材料、几何、工况和验收指标;在试验阶段协助制定参数矩阵和样件计划;在验证阶段整合力学、热过程或其他必要的测试资源;在需要专用热加载、闭环测温或非标实验装置时,进一步评估设备和控制方案。具体检测能力、设备接口与资质要求,仍需根据项目条件逐项确认,不应仅凭一篇论文就承诺可直接复现其结果。
对于金属增材制造项目,最有价值的交付物不只是一个打印件,还可以包括:清晰的试验方案、参数和材料追溯记录、性能测试数据、模型适用范围、推荐工艺窗口,以及下一轮改进所需的证据。把这些内容组织起来,科研样件才更容易从“打印成功”走向“可评价、可复现、可继续开发”。
结语|真正成熟的增材制造,是让工艺与证据一起交付
这篇316L研究给出的不是一个可以跨设备复制的万能参数,而是一套值得借鉴的研发方法:用试验设计缩小搜索空间,用统计模型解释变量影响,用多目标优化面对性能权衡,用蒙特卡洛分析特定参数波动,再用独立试样检验模型。它也坦诚地展示了模型尚未解释的误差和仍待验证的微观机制。
NASA的工艺资格框架、DLR的真实热试车、波音的生产认证体系、GE Aerospace的批量过程监控、空客的大型结构件检测,以及NIST对多源数据融合和实时反馈的研究,共同指向一个趋势:增材制造的竞争,正在从“能不能制造复杂形状”走向“能否稳定制造、可靠验证并形成可追溯的工程体系”。
这正是库赫聚能持续关注材料制造、热过程、测试验证与非标装备协同的原因。真正有价值的技术服务,不是只给出一个参数或一台设备,而是帮助客户把目标变成方案,把方案变成试验,把试验变成证据,再把证据变成可重复的工程路径。
参考资料与产业案例来源
[1] 原始论文:Silva, D. J. B.; Isaías, J. C.; Gomes, G. F. Robust multi-objective optimization of L-PBF process parameters for AISI 316 L using NSGA-II, TOPSIS, and Monte Carlo simulation. Progress in Additive Manufacturing (2026). DOI: https://doi.org/10.1007/s40964-026-01988-y
[2] NASA标准:Standard for Additively Manufactured Spaceflight Hardware by Laser Powder Bed Fusion in Metals (MSFC-STD-3716): https://standards.nasa.gov/node/1965
[3] NASA工艺资格规范:Specification for Control and Qualification of Laser Powder Bed Fusion Metallurgical Processes (MSFC-SPEC-3717): https://standards.nasa.gov/standard/MSFC/MSFC-SPEC-3717
[4] NASA产业案例:NASA and Virgin Orbit 3D Print, Test Rocket Combustion Chamber: https://www.nasa.gov/technology/nasa-and-virgin-orbit-3d-print-test-rocket-combustion-chamber/
[5] DLR产业案例:DLR develops 3D printing processes for use in spaceflight: https://www.dlr.de/en/latest/news/2023/03/dlr-develops-3d-printing-processes-for-use-in-spaceflight
[6] 波音产业案例:Boeing Additive Manufacturing enhances capabilities at Auburn site: https://www.boeing.com/company/about-bca/washington/boeing-additive-manufacturing-at-aubrn-site
[7] GE Aerospace产业案例:Manufacturing Milestone: 30,000 Additive Fuel Nozzles: https://www.geaerospace.com/news/articles/manufacturing/manufacturing-milestone-30000-additive-fuel-nozzles
[8] 空客产业案例:Aircraft manufacturing with Titanium 3D printing (2026): https://www.airbus.com/en/newsroom/stories/2026-01-how-airbus-is-pioneering-aircraft-manufacturing-with-titanium-3d-printing
[9] NIST过程测量:Measurement Science Needs for Real-time Control of Additive Manufacturing Powder Bed Fusion Processes: https://www.nist.gov/publications/measurement-science-needs-real-time-control-additive-manufacturing-powder-bed-fusion
[10] NIST实时反馈:Toward The Realtime Feedback Control for Powder Bed Fusion Additive Manufacturing (2025): https://www.nist.gov/publications/toward-realtime-feedback-control-powder-bed-fusion-additive-manufacturing
[11] NIST多源融合:In-Process Data Fusion for Process Monitoring and Control of Metal Additive Manufacturing: https://www.nist.gov/publications/process-data-fusion-process-monitoring-and-control-metal-additive-manufacturing
新增实物配图来源与使用说明
本版新增图8—图13均由用户提供的真实照片文件嵌入 Word,不使用 AI 生成图。需要区分:用户提供只代表本次文档的图片来源,不等于已确认照片最初发布机构。对尚未核实的图片,题注已明确标注原始出处待核实;正式对外发布前,建议补齐原始网页和版权/转载许可。
图8|EOS M 290 设备现场:图片由用户提供;原始图片出处待核实。相关设备资料:EOS 官方关于 M 290 生产现场的公开页面。 EOS 官方资料
图9|复杂环形金属构件:图片由用户提供;原始出处及部件身份待核实。NASA 链接仅为相关产业案例背景,不代表本图来自 NASA。 NASA 相关案例
图10|火箭发动机热试车:图片由用户提供;原始拍摄机构和项目待核实。NASA 链接仅为相关案例背景,不代表本图来自 NASA。 NASA 相关案例
图11|燃油喷嘴类零件:图片由用户提供;具体型号和原始出处待核实。GE Aerospace 链接仅为相关案例参考,不代表本图已确认来自 GE。 GE Aerospace 相关案例
图12|金属增材结构件:图片由用户提供;原始出处、工艺、材料及用途待核实。
图13|薄壁/曲面结构件:图片由用户提供;原始出处、工艺、材料及用途待核实。